结构与系统
立式结构与模具
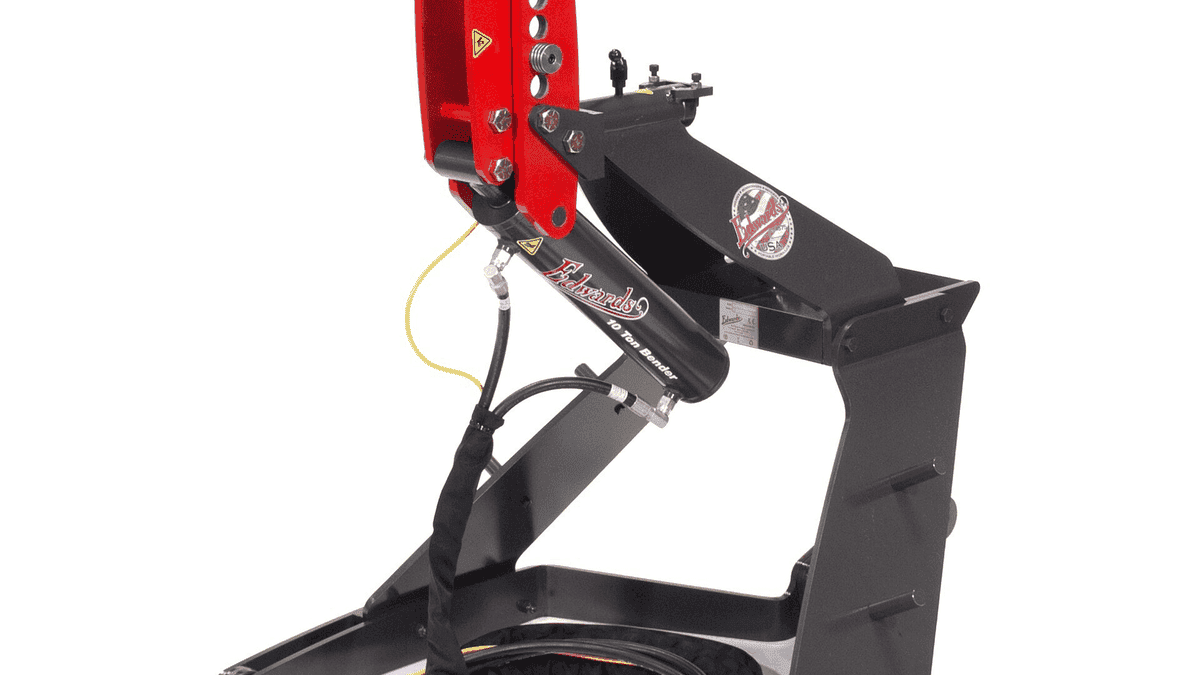
机身用 25 mm 钢板四柱结构,压头行程 400 mm,模具内径 110 mm、深 120 mm,内壁淬火至 HRC 48。换模具只需拆 4 只 M20 螺栓,圆块、方块两种模形在 25 min 内互换。
压块密度与含液控制
钢屑在 1,000 kN 下密度可达 0.95 t/m³,铝屑 0.72 t/m³,铜屑 1.05 t/m³。模具底部开 3 mm 排液缝,配 20 L 集液盘,含水率 8% 的钢屑单班可回收切削液 12 L 至 18 L。
循环与产能
单次循环 35 s,含加料 12 s、压缩 8 s、保压 4 s 与脱模 11 s。按 8 h 计算单班 820 块,按单块 10 kg 折算约 8.2 t,相当于 3 台车床两天的屑料量。
液压与电气
液压站 15 kW 电机配 50 mL/r 泵,系统压力 21 MPa,油箱 100 L。控制柜用 380 V 三相,配 5.5 英寸屏与手动按钮双套操作,模具未到位时压头不能下行,保护由 2 只接近开关实现。
屑料适配
长屑需要先经 30 mm 筛网粗碎,否则加料口容易搭桥;团屑与短屑可直接入模。含油率高于 12% 的屑料建议先离心甩干,否则块体在 24 h 后可能出现渗油,运输时被判不合格。
维护与易损件
模具与压头是主要易损件,钢屑工况下模具寿命约 12 万块,压头端面约 18 万块。每 500 h 检查一次模具内壁磨损,超过 0.8 mm 时换模套,换套耗时 2 h,备件价 2,800 元/套。
参数表
| 项目 | 数值 |
|---|---|
| 公称推力 | 1,000 kN |
| 块体尺寸 | φ110 × 120 mm(方块 120 × 120 × 110 mm) |
| 单块重量 | 8 – 12 kg |
| 块体密度 | 0.72 – 1.05 t/m³ |
| 循环时间 | 35 s |
| 总功率 | 15 kW / 380 V |
| 系统压力 | 21 MPa |
| 集液盘容积 | 20 L |
| 加料口 | 500 × 400 mm |
| 整机质量 | 3,200 kg |
| 质保年限 | 18 个月 |
| 适配工况 | 0 – 45℃,机床车间 |
表中 11 项参数为出厂实测或设计值。质保年限与适配工况按合同约定执行。
3 个具体使用场合
场景 1
机械加工车间 3 台车床每天产生 4 t 钢屑,YB-M100 单班压 820 块,屑料体积从 6 m³ 降到 2.1 m³。废料仓从 3 个减到 1 个。
场景 2
铝型材加工厂把铝屑压成 0.72 t/m³ 的圆块,熔化时氧化烧损从 8% 降到 4.5%。每吨铝屑多回收 35 kg 铝液。
场景 3
铜排加工车间的铜屑价值高,块体密度 1.05 t/m³ 且带排液结构,单块称重后直接装袋入库。盘点误差控制在 1.5% 以内。
交付周期
标准机型 25 个工作日交付,含圆块模具 1 套、集液盘与备用密封件;加方块模具另加 5 个工作日。到场安装 1 天,用客户屑料试压 30 块并检测密度与含液量。
售后条款
质保 18 个月,模具与压头按块数计寿命,12 万块内出现裂纹免费更换。每 500 h 检查模具磨损与液压油位,每 1,500 h 换回油滤芯。超保后模具 2,800 元/套、压头端面 1,600 元/件。
选型建议
屑料量每天低于 2 t 时,立式压块的投资回收期约 3 年,若只为减少体积可先用离心甩干机。当屑料含液率 8% 以上、需要同时回收切削液时,YB-M100 的排液结构才有额外价值。
为什么选这台而不是隔壁
模具内壁淬火 HRC 48,钢屑工况下 12 万块才换套。比普通调质模具多约 3 万块。
模底 3 mm 排液缝加 20 L 集液盘。单班回收切削液 12 L 至 18 L,块体装车不渗漏。
两个常见问题
q
a
q
a
同类型号
- YB-M200 液压金属压块机2,000 kN
- YB-M300 液压金属压块机3,000 kN
相关记录
无锡装备展 3 天接待 260 人次
展位面积 18 m² / B12。来访登记 260 人次。